プリント基板製造工程で、はんだ付けした後のフラックス残渣を除去|OEM製品組立メーカー導入事例
プリント基板(PCB)製造工程を持つ海外メーカーA社は、ACP systems社製CO2スノージェット洗浄装置を導入したことで、乾燥工程ゼロ・5枚同時20秒洗浄を実現し、廃液処理コスト削減と品質安定化を同時に達成しました。
ユーザー様の声:
「CO2スノージェット洗浄へ切り替えたことで、乾燥工程が不要になり、生産効率が大きく改善しました。特に、洗浄品質が安定したことと、現場メンテナンス負荷が減ったことを高く評価しています。
現在は、圧縮エア用と液化炭酸ガス用フィルター交換程度が定期メンテナンスの中心です。初めて扱う作業員でも対応しやすく、現場からも扱いやすい設備として好評です。」
同時洗浄
利用ユーザーの声・お客様のコメント
現場負荷が大きく改善した
現場担当者からは、「設備管理の負担が大幅に減った」という声をいただいています。
従来必要だった、
- 洗浄液管理
- 濃度確認
- 槽清掃
- 廃液対応
などが不要となり、現場オペレーションが大幅に簡素化されました。
また、乾燥待ちがなくなったことで、生産スケジュール管理もしやすくなっています。
顧客情報・概要
導入前の課題
同社では従来、はんだ付け後に残るフラックス残渣を除去するため、水系・溶剤による湿式化学洗浄を採用していた。
湿式洗浄が生産性向上のボトルネックになっていた
A社では、生産数量増加と品質要求高度化に伴い、既存の湿式洗浄工程に限界を感じていた
特に問題となっていたのは、洗浄後に必要な乾燥工程。基板を洗浄した後、十分に乾燥させる時間が必要となるため、生産タクト全体を圧迫していた
また、湿式洗浄では以下の課題も発生していました
製品の選定・採用された背景
A社は複数の洗浄方式を比較検討しました。その中でCO2スノージェット洗浄装置が評価された最大の理由は、「完全ドライ洗浄」である点です。洗浄後に水分が残らないため、乾燥工程が不要となり、生産性向上に直結しました。さらに、必要箇所だけをピンポイント洗浄できる点も高く評価されました。
◆選定時に評価されたポイント
- 洗浄後の乾燥工程が不要
- 廃液処理が不要
- フラックス残渣への高い洗浄力
- 繊細な回路パターンへの低ダメージ性
- 自動化ラインとの親和性
- メンテナンス工数の少なさ
- 省スペース化
▍導入製品の詳細
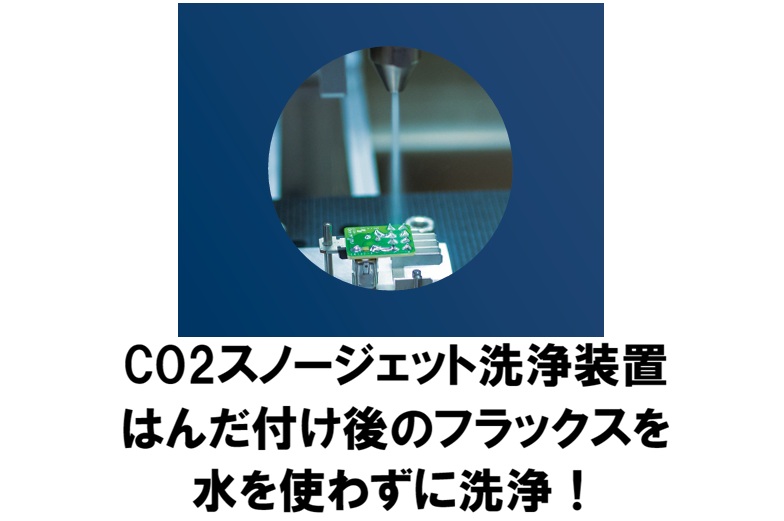
本装置は、液化炭酸ガスを特殊ノズルから超音速噴射し、微細なCO2スノー粒子によって汚れを除去する完全ドライ式洗浄システムです。
4つの洗浄メカニズム:
1. 衝撃洗浄――高速噴射された粒子が汚れを物理的に除去します。
2. 熱的脆化――-78.5℃の極低温で汚れを脆くし、剥離しやすくします。
3. 爆発洗浄――CO2が昇華する際の体積膨張エネルギーで汚れを吹き飛ばします。
4. 溶剤効果――瞬間液化したCO2が膜状汚染物へ浸透します。洗浄後のCO2は気化して消失するため、水分残り・乾燥待ち・廃液発生がありません。
導入準備
従来の湿式洗浄とは全く異なるプロセスであったため、導入初期はライン構築に慎重な検討が必要でした。特に以下の点を重点的に準備が行われました。
導入後の成果
導入後、A社では工程短縮・品質安定化・ランニングコスト削減を同時に達成しました。
現在は、5枚の基板を約20秒で同時洗浄する自動ラインとして稼働しています。
今後の展望
同社では、
- 省エネルギー
- 廃液削減
- 自動化対応
- 環境負荷低減
の観点から、今後もCO2スノージェット洗浄技術を積極採用する方針です。
また、脱炭素化への対応という観点からも、有機溶剤を使用しない洗浄技術として高く評価されています。
はんだ付け後のフラックス洗浄でお困りですか?
CO2スノージェット洗浄装置の導入・デモンストレーションについて、お気軽にご相談ください。