CUSTOMER
特殊鋼メーカー様
※社名非公開
※社名非公開
LOCATION
兵庫県内 製造拠点
APPLICATION
圧延ライン
(特殊鋼板の板厚管理)
(特殊鋼板の板厚管理)
MODEL
MTPシリーズ
ヘビーデューティーモデル
ヘビーデューティーモデル
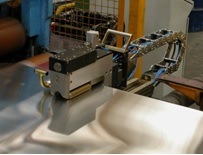
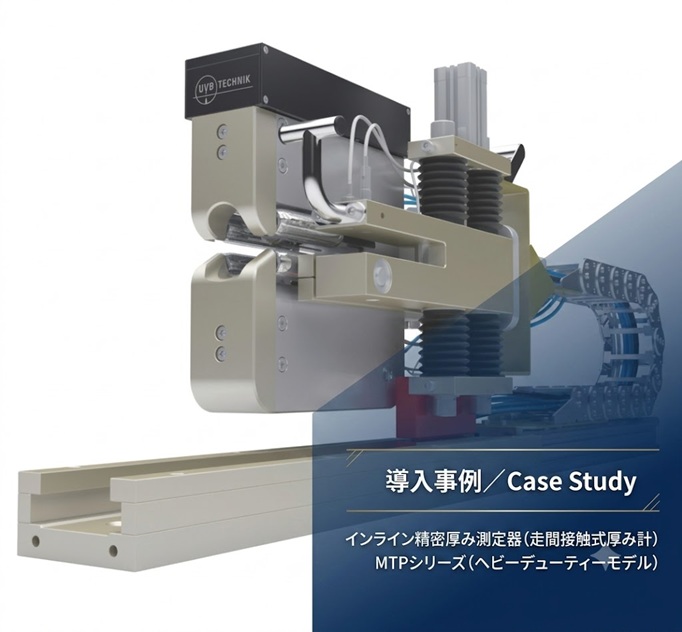
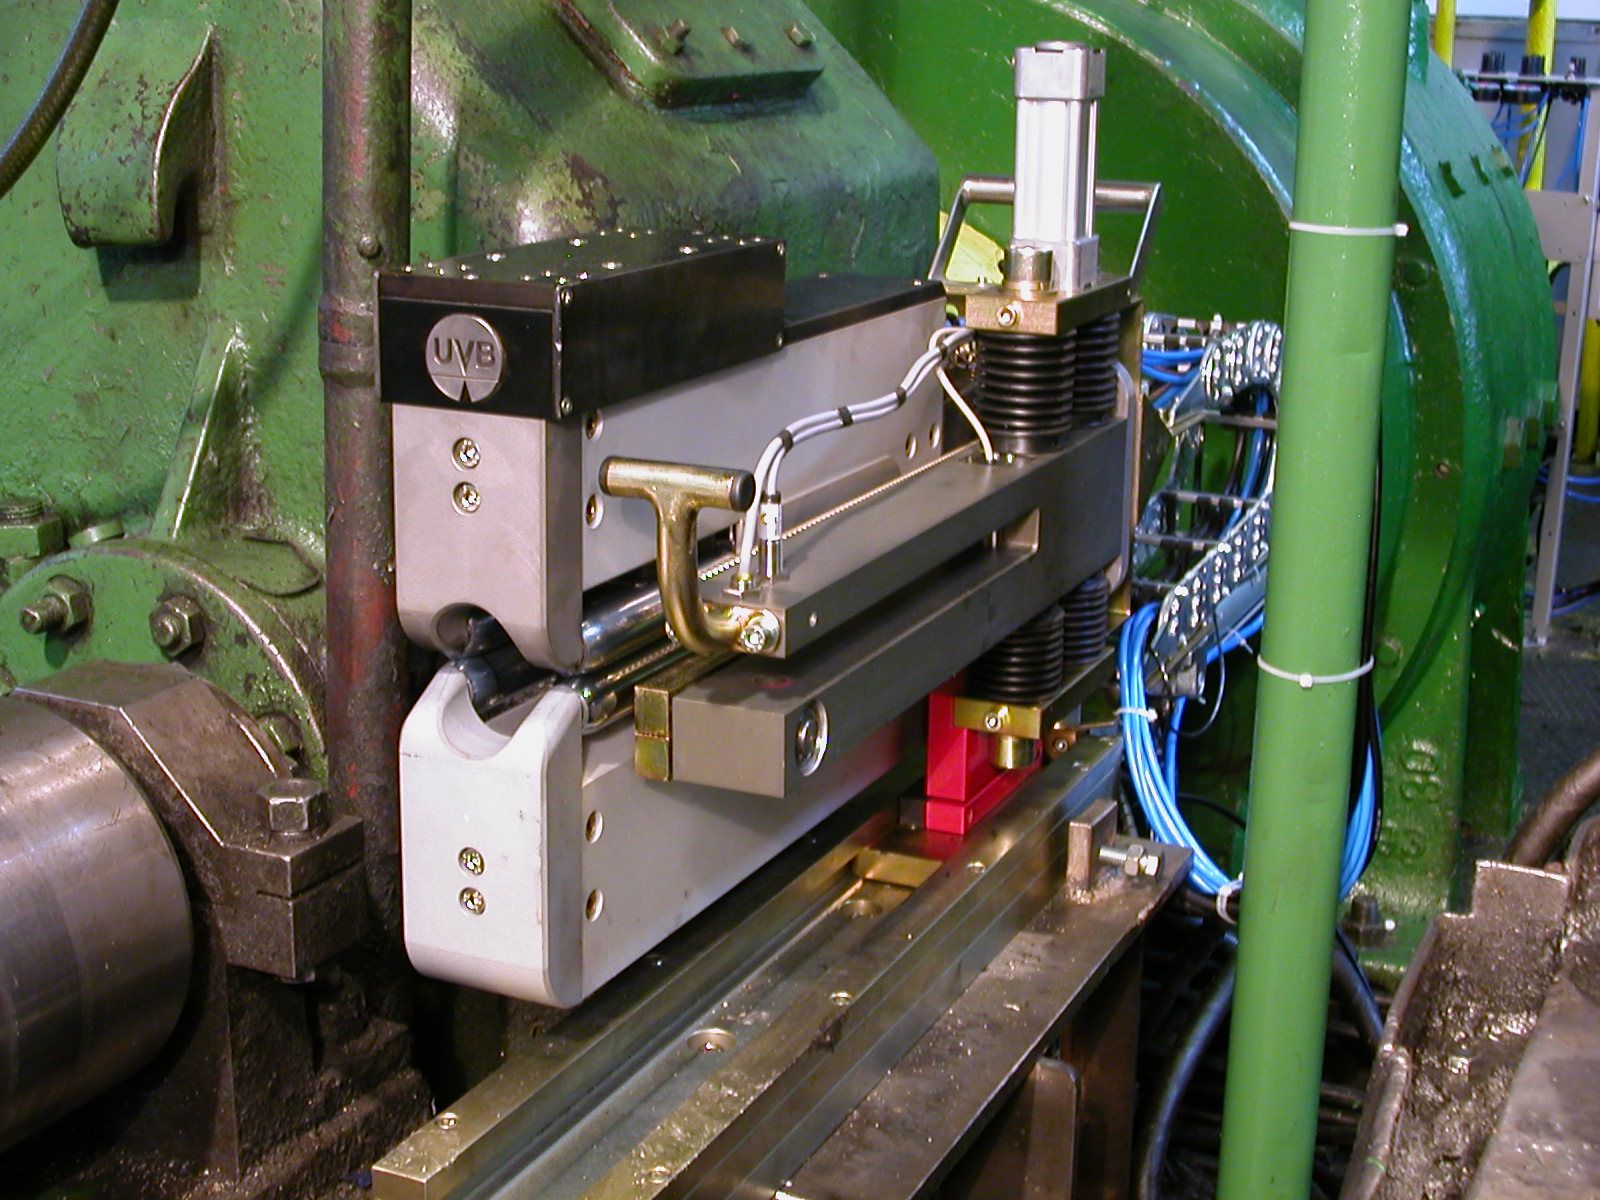
本ページは、ケー・ブラッシュ商会が取り扱うUVB TECHNIK社製「MTPシリーズ」を、兵庫県内の特殊鋼メーカー様が圧延ラインの厚み計刷新にあたり導入した実際の導入事例です。
01
CHALLENGES BEFORE INTRODUCTION 導入前に抱えていた課題
01
既存測定器の生産終了
旧型厚み測定器のメーカー生産・サポートが終了。予備部品も完全に枯渇し、明日故障すればラインを長期間停止させなければならないリスクがあった。
02
温度ドリフトによる精度の狂い
加工熱や季節で生じる激しい温度変化の影響を受けやすく、測定精度が徐々に狂う「温度ドリフト」が発生。歩留まり改善が頭打ちになっていた。
03
板切れ時の装置破損リスク
圧延中に鋼板が千切れる「板切れ」が発生した際、旧型測定器には安全機構がなく、材料激突でセンサーが物理的に損傷し多大な修理費が発生していた。
"
『本当に非接触式ではなく、接触式で今の要求を満たせるのか』
——設備選定の際、私たちはそう悩んでいました。
同社 プロジェクトメンバー 導入検討当時を振り返って
02
MEASUREMENT METHOD REVIEW 板厚測定、複数の方式からの選定プロセス
| 測定方式 | 最終評価 | 測定方式(原理) | 特徴(メリット・強み) | 圧延環境における課題(デメリット・弱み) |
|---|---|---|---|---|
| 1. 放射線式 (γ線・X線) |
★★★★☆ | X線を鉄板に透過させ、検出器に届いたX線の減少量(減衰率)から鉄そのものの厚みを算出 | ・板がどれだけ振動・バタつきを起こしても、測定値が影響を受けない ・油膜、水滴、油煙などの環境汚染に一切左右されず、非接触でトップクラスの安定性を誇る |
・鉄の成分(炭素量や合金元素)が変わるたびに「鋼種補正(材料補正)」が必要 ・放射線管理区域の指定や有資格者の配置など、法規制に伴う導入・維持コストが高い |
| 2. レーザー式 (光学式) |
★★★☆☆ | 上下のセンサーから同軸上にレーザー光を照射。鉄表面からの反射光を受光し、センサーと板の距離の差分から厚みを算出 | ・接触式のような摩耗や材料への傷のリスクが一切ない ・高解像度かつ超高速サンプリングが可能で、設置や初期導入が比較的容易 |
・冷間圧延特有の「圧延油(油膜)」を厚みとして誤検知してしまうため、測定直前のエアーブローによる完全な油飛ばしが必須 ・板の激しいバタつきに対し、上下の光軸がミリ秒単位で完全に同期追従する必要あり |
| 3. 渦電流式 (電磁気式) |
★☆☆☆☆ | 高周波磁界により鉄板表面に渦電流を発生させ、その磁界の変化からセンサーと鉄板の距離(厚み)を算出 | ・レーザー式とは異なり、板表面の油膜、水滴、油煙、粉塵による影響を全く受けない ・センサーヘッド自体が堅牢でタフな環境に強い |
・対象が「鉄(磁性体)」の場合、圧延中の引っ張り・圧縮の力(応力)で鉄内部の磁気特性がリアルタイムに変化し、深刻な測定誤差になる ・±数μmの制御には、センサーと板の距離(パスライン)を極めて一定に保つ頑丈なガイドロールが必須 |
| 4. 接触式 (MTPシリーズ) |
★★★★★ | 上下の測定子で金属板を挟み込み、その変位を電気信号(差動トランス等)に変換して直接厚みを算出 | ・焼結ダイヤモンドチップが材料に直接触れて測定する ・振動・油煙・表面状態の影響を受けず、高速ラインでも安定した精度を維持できる |
・高速走行時の測定子(センサー)の跳ね返り、およびセンサーの摩耗管理が必要 ・板表面への「測定痕」のリスクや、連続測定によるチップの清掃メンテナンスが発生 |
03
REASONS FOR SELECTION MTPシリーズを選んだ理由
04
PRODUCT VIDEOS 製品動画で機能を確認
05
RESULTS AFTER INTRODUCTION 導入後の成果
0件
2015年〜現在までの
生産停止トラブル
生産停止トラブル
1/3以下
日常清掃・定期点検に
かかる時間
かかる時間
大幅削減
突発修理費・
保全労務負荷
保全労務負荷
トラブルゼロという圧倒的な信頼性:過酷な圧延環境で24時間365日稼働し続けているにもかかわらず、2015年の設置以来ラインが停止するような重大な不具合は1度も発生していません。板切れ事故の際も保護機構が瞬時に作動しセンサー破損を防止。年間数百万円規模の突発的な修理費用とライン停止による機会損失が完全に消失しました。
06
INTRODUCTION FLOW 導入で準備したこと・苦労したこと
01
現地調査・課題整理
旧型測定器を支える架台自体が金属疲労を起こしガタつきが発生していることが現地調査で発覚し土台から見直しました。
02
実機デモによる精度実証
実際のラインで事前テストを実施し、ミクロン単位のデータが安定出力されることを確認しました。
03
架台新調・ドリフト検証
高剛性な新規架台を共同設計し、温度ドリフトが完全にゼロであることを証明するまでチューニングを重ねました。
04
トレーニング・運用開始
お客様自身で点検ができるようになるまで個別指導し、ブラックボックス化を排除して運用を開始しました。
07
FUTURE OUTLOOK 今後の顧客の展望
08
CUSTOMER VOICE & COMMENT 利用ユーザーの声・お客様のコメント
09
PRODUCT GALLERY 製品フォトギャラリー


RELATED PRODUCTS 関連製品