製造現場の静電気、こんなトラブルにつながっていませんか?
製造現場では、フィルム・紙・樹脂・ガラス・電子部品など、さまざまな製品や材料が 接触・摩擦・剥離を繰り返しながら加工・搬送されています。
その過程で発生する静電気は、 ゴミ・異物の付着、製品同士のくっつき、搬送不良、静電気放電(ESD)、スパーク など、さまざまな製造トラブルの原因になります。
このページでは、静電気が発生する仕組みから、測定方法、静電気対策、除電器・イオナイザ、異物・コンタミ対策まで、 製造現場の静電気を基礎から実際の工程事例まで分かりやすく紹介します。
✓ なぜ製造現場で静電気が発生するのか
✓ 静電気がなぜゴミ・異物や歩留まり低下の原因になるのか
✓ 静電気を測定する方法
✓ 静電気を除去・抑制する方法
✓ 工程・用途別の静電気トラブル事例と対策
✓ 除電器・イオナイザ、除塵・異物除去装置の選び方
⚡ 製造現場で起こる静電気トラブル早見表
まずは、製造現場で起こりやすい静電気トラブルから、自社の症状に近いものを確認してください。 詳しい原因や工程別の事例は、このページ後半で紹介します。
| 現場で起きる症状 | 起こりうる問題 | 事例・対策 |
|---|---|---|
| 🧹 ゴミ・ホコリ・異物が付着する | コンタミ、印刷不良、塗装不良、外観不良、歩留まり低下 | 異物付着の事例を見る |
| 🧲 製品同士がくっつく・離れない | 二枚取り、貼り付き、供給不良、搬送不良、設備停止 | くっつきの事例を見る |
| 📜 フィルム・シートの搬送が不安定 | 蛇行、巻取り・巻き出し不良、しわ、切粉・切カスの付着 | 工程別事例から探す |
| ⚡ 静電気放電・ESDが起こる | 電子部品の静電気破壊、製品損傷、作業者への静電気ショック | 放電・スパークの事例を見る |
| 🔥 スパーク・着火リスクがある | 可燃性雰囲気などで重大事故につながる可能性 | 静電気放電について見る |
静電気そのものは目で見ることができません。 製造現場では、異物付着・くっつき・搬送不良・放電などの 「結果」から静電気の存在に気づくことが少なくありません。
⚡ 静電気とは?身近な現象から考える
静電気は、直接目で観察することはできません。 しかし、静電気によって生じる 「引き寄せる力」や「放電」 によって、その存在に気づくことができます。
衣服を脱ぐときのパチパチ音、ラップがくっつく現象、雷、パソコン画面へのホコリ付着なども静電気による現象です。 製造現場でも同じ原理によって、製品の付着・吸着・異物汚染・放電などが発生します。
+と-はどこから?原子から静電気を考える
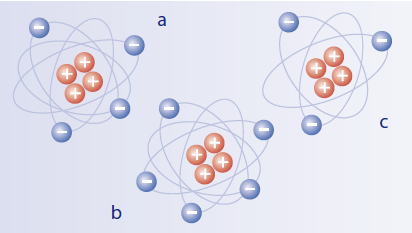
物質を構成する原子には、プラスの電荷を持つ陽子と、マイナスの電荷を持つ電子があります。 静電気を理解するときに重要なのは、 プラスとマイナスの電荷のバランスです。
A)電子の数 = 陽子の数 → 中性
B)電子の数 > 陽子の数 → マイナスに帯電
C)電子の数 < 陽子の数 → プラスに帯電
🔄 静電気の発生は「接触」と「剥離」が大きな原因
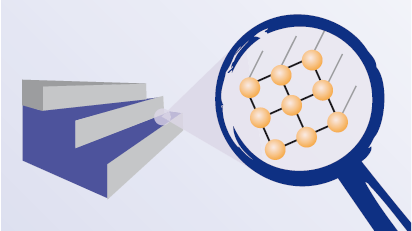
製造現場では、 「何と何が接触し、どこで離れているのか」 を確認することが、静電気の発生原因を探す重要なポイントです。
二つの物質が接触すると、接触面ではそれぞれの原子が非常に近づき、電子が一方の物質からもう一方へ移動することがあります。
その後、二つの物質が離れると、移動した電子が一方の物質に残ります。 その結果、 電子が多い側はマイナス、 電子が少ない側はプラス に帯電します。
この接触と剥離による帯電は、導電性材料だけでなく絶縁体でも起こります。 また、固体だけでなく液体や気体でも静電気が発生することがあります。
⚡ 接触・剥離だけではない|静電気が発生するその他の要因
製造現場で発生する静電気の多くは、物質同士の接触・摩擦・剥離に関係しています。 ただし、物質が帯電する原因はそれだけではありません。
✓ 接触・剥離
✓ 摩擦(摩擦帯電)
✓ 強い電場による静電誘導
✓ 物質の変形・冷却など
📈 静電気の強さ・プラス/マイナスを左右するもの
同じ工程でも、いつも同じ強さの静電気が発生するとは限りません。 帯電量やプラス・マイナスの極性は、材料や周囲環境、加工条件などによって変化します。
① 材質
接触する材料の組み合わせによって、帯電のしやすさや極性が変わります。
② 周辺環境
湿度・温度などの環境条件によって、静電気の発生や電荷の逃げやすさが変化します。
③ 表面状態
表面の粗さや状態なども帯電に影響します。
④ 接触・剥離の頻度
接触と剥離を何度も繰り返す工程では、帯電が強くなる場合があります。
⑤ 剥離速度
材料を速く剥離するほど、より強く帯電する場合があります。
「以前は問題なかったのに突然静電気トラブルが増えた」という場合は、 材料変更・搬送速度・剥離速度・温湿度・表面状態など、工程条件の変化 も確認してみましょう。
🔍 静電気を測定する方法
静電気は目で見ることができません。 そのため、静電気対策を検討するときには 「どこで、どの程度帯電しているのか」を測定すること が重要です。
帯電した物体の周囲には電界が形成されます。 静電気測定器は、この電界を利用して 対象物へ接触せずに帯電状態を測定します。 フィルム・紙・樹脂など、対象物の材質を問わず測定できるため、製造現場で広く使用されています。
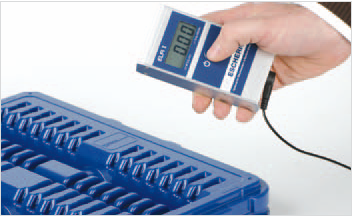
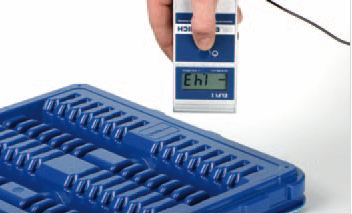
静電気対策では、除電器を設置して終わりではありません。 対策前の帯電状態と、対策後にどこまで電位が低下したか を確認することで、除電効果を判断しやすくなります。
⚡ 放電とは?静電気を中和する仕組み
物質の表面に偏って存在している電荷は、電気的なバランスを取ろうとします。 静電気を除去する基本的な考え方は、 偏った電荷を逃がす、または反対極性の電荷を供給して中和すること です。
🔌 導電性物質の場合
金属などでは、適切にアースへ接続することで電荷を大地へ逃がすことができます。
🌬 絶縁体の場合
フィルム・紙・樹脂・ガラスなどは、単純にアースへ接続しても表面の電荷を逃がしにくいため、 イオンを供給して帯電を中和する方法が利用されます。
金属は導電体ですが、 接地(アース)されず絶縁された状態では帯電することがあります。 設備・治具・金属部品の静電気対策では、アース状態の確認も重要です。
🛠 静電気を除去・抑制する方法を比較
製造現場の静電気対策には、さまざまな方法があります。 重要なのは、 「どの方法が優れているか」ではなく、ワークや工程条件に合った方法を選ぶこと です。
代表的な静電気対策方法の特徴を比較します。
| 対策方法 | 仕組み | メリット | 注意点 |
|---|---|---|---|
| 🔌 アース・接地 | 電荷を大地へ逃がす | 構造がシンプル。導電性の設備・治具・金属などで基本となる対策 | フィルム・樹脂など絶縁体の表面電荷には効果が限定的 |
| 🪶 自己放電型 | 除電ブラシ・除電ひもなどで空気をイオン化して中和 | 電源不要・低コスト | 帯電物との距離が重要。電位が低くなると除電能力も低下 |
| ☢ 放射線による除電 | 軟X線・紫外線などによって雰囲気中の分子を電離 | 不活性ガス雰囲気など特殊な用途にも対応可能 | 安全・設備管理などの確認が必要。特殊用途向け |
| ⚡ 電圧印加型 イオナイザ |
高電圧を放電針へ印加し、プラス・マイナスイオンを生成して帯電を中和 | 高い除電能力。フィルム・樹脂など幅広い製造工程に対応 | AC・パルスAC・パルスDC・高周波ACなど、用途に合った方式選定が必要 |
| 💧 静電気除去液・帯電防止剤 | 基材表面へ導電性を持たせ、電荷を逃がしやすくする | 基材そのものを帯電しにくくできる | 基材との反応性や工程への影響を事前確認する必要がある |
| 🌧 湿度管理 | 表面の水分によって電荷を逃がしやすくする | 工場・室内全体の帯電を抑制できる | 即効性は低い。過度な湿度は錆・カビなど別の問題につながる |
上記は代表的な特徴を整理したものです。 実際の静電気対策では、ワークの材質・帯電量・搬送速度・設置スペース・周囲環境・求める残留電位などを確認して選定します。
電圧印加型イオナイザには、 AC/パルスAC、パルスDC、高周波AC など複数の方式があり、除電距離・エアーの有無・イオン供給量・イオンバランスなどに違いがあります。
方式ごとの違いを詳しく知りたい方は、下記のページをご覧ください。
各静電気対策をもう少し詳しく見る
🪶 自己放電型|除電ブラシ・除電ひも
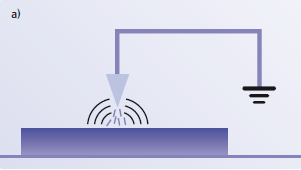
自己放電型は、電源を使用せずに静電気を低減するシンプルな方法です。 代表的なものに 除電ブラシ・除電ひも があります。
帯電した物体の近くに先端の細い導体を設置すると、帯電物との電位差によって周囲の空気がイオン化されます。 このイオンが帯電した表面へ移動し、静電気を中和します。
✓ 電源が不要
✓ 構造がシンプル
✓ ランニングコストはほぼゼロ
自己放電型は、帯電物との電位差を利用する方式です。 帯電量が小さくなると除電能力も低下するため、 高精度な残留電位管理や強い帯電への対策には、電圧印加型イオナイザの方が適している場合があります。
☢ 放射線を利用した静電気除去
軟X線・紫外線などを利用して、周囲のガス分子を電離し、 プラスイオンとマイナスイオンを生成する除電方式があります。
生成されたイオンのうち、帯電物と反対極性のイオンが表面へ引き寄せられることで、静電気を中和します。
空気中だけでなく、窒素などの不活性ガス雰囲気や、方式によっては減圧環境で静電気を除去できることが特長です。
放射線を利用する方式では、安全対策、遮へい、消耗品、設備管理などについて事前確認が必要です。 そのため、一般的な製造現場というより 特殊条件の静電気対策 として使用される方式です。
⚡ 電圧印加型|除電器・イオナイザ
製造現場で広く使用されているのが、 高電圧を利用して積極的にイオンを生成する除電器・イオナイザ です。
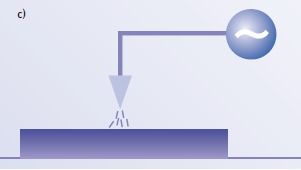
針状の放電電極へ高電圧を印加すると、周囲の空気がイオン化されます。 生成されたプラス・マイナスイオンを帯電したワークへ供給することで、表面の静電気を中和します。
💨 AC/パルスAC
近距離除電や、エアーを利用した除電ブローなど幅広い用途。
🌿 パルスDC
大量のイオンを供給し、エアーブローなしで離れた位置を除電する用途。
⚡ 高周波AC
イオンバランスを重視する半導体・電子部品などのESD用途。
このページでは、電圧印加型イオナイザの詳細比較をあえて簡潔にしています。 除電距離、エアー使用の可否、イオン供給量、イオンバランスなどから選びたい場合は、専用ページをご覧ください。
クリーン環境、フィルム、ガラスクロス、枚葉シートなど、 エアーブローを当てたくない工程 では、エアフリーのパルスDC方式が選択肢になります。
💧 静電気除去液・帯電防止剤
静電気除去液や帯電防止剤を基材表面へ塗布し、 表面の電気抵抗を下げて、電荷を逃がしやすくする 方法があります。
一般的には、界面活性剤などを利用して表面へ薄い導電性の層を形成し、静電気の蓄積を抑制します。
薬液を使用する場合は、 基材との反応性、表面品質、後工程への影響 を確認した上で適用する必要があります。
🌧 湿度管理で静電気を発生しにくくする
「夏より冬の方が静電気が起こりやすい」と感じることがあります。 その理由のひとつが 湿度 です。
湿度が高くなると、物質表面へ水分が付着しやすくなり、電荷が逃げやすくなります。 そのため、工場内の湿度を適切に管理することで、静電気の発生を抑制する方法があります。
製造現場では、アース・湿度管理・帯電防止剤などで静電気を発生しにくくすると同時に、 必要な場所では除電器・イオナイザを使って帯電を積極的に中和する方法があります。 工程や製品条件に合わせて、複数の対策を組み合わせることが重要です。
🏭 では、製造現場では実際にどんな静電気トラブルが起きている?
ここまで、静電気が発生する原因と代表的な対策方法を見てきました。 ここからは、 実際の製造工程で起こるトラブルを「症状」と「用途」から探していきます。
🧹 ゴミ・異物が付着する
🧲 製品同士がくっつく
⚡ 静電気放電・スパークが起こる
🎯 静電気を逆に利用して生産を効率化する
🧹 静電気でゴミ・ホコリ・異物が付着する
製造現場では、製品表面の静電気によって、 ホコリ・繊維・樹脂カス・切粉・パーティクルなどの異物が引き寄せられる ことがあります。
異物が付着したまま次工程へ進むと、 印刷不良・塗装不良・外観不良・組立不良・検査NG・歩留まり低下 につながる可能性があります。
エアーガンで異物を吹き飛ばしても、製品表面に静電気が残っていると、 周囲の浮遊塵埃や吹き飛ばした異物を 再び引き寄せてしまう ことがあります。
🏭 異物付着の事例を「工程」から探す
静電気による異物付着は、さまざまな製造工程で発生します。 自社の工程に近いものから事例をご覧ください。
静電気対策は、設備名だけで探すよりも、 「どの工程で、どんな問題が起きているか」 から探した方が解決策へたどり着きやすい場合があります。 このページでは、実際の製造工程を起点に静電気トラブルと対策を整理しています。
🔧 組立・アッセンブリ|清掃後の異物再付着
樹脂成形部品を組み立てる前に、クリーンブースなどでエアーガンを使って清掃する工程があります。
しかし、部品表面に静電気が残っていると、 吹き飛ばした 浮遊塵埃・樹脂カス・ホコリ・バリ などを再び引き寄せてしまうことがあります。
エアーブローだけでなく、 除電して異物を引き寄せる力を弱めた上で、エアーや吸引で異物を除去する ことが重要です。
🎨 塗装|ブツ・ケバの原因になる異物付着
樹脂部品などの塗装工程では、塗装前にエアーガンで表面を清掃することがあります。
ところが、帯電した樹脂部品は周囲のパーティクルを引き寄せるため、 清掃後でも異物が再付着する可能性があります。
塗膜の ブツ・ケバ・外観不良 などの原因となり、再塗装や廃棄による歩留まり低下、塗料の無駄につながる可能性があります。
📑 ラミネート|貼り合わせ前の異物対策
フィルムやシートを貼り合わせるラミネート工程では、 貼り合わせ面に異物が残ると、 異物の噛み込み・外観不良・気泡・突起 などの原因になることがあります。
フィルムは搬送や剥離によって帯電しやすいため、 貼り合わせ直前で静電気を除去し、異物を付着させにくい状態にすることが重要です。
🎞 ロールtoロール|高速搬送で静電気と異物が発生
フィルム・紙・箔などを連続搬送するロールtoロール工程では、 ローラーとの接触・剥離を繰り返すことで静電気が発生します。
帯電したウェブ表面は周囲のホコリや微粒子を引き寄せやすくなり、 後工程の 塗工・印刷・ラミネート・検査 などに影響することがあります。
静電気を中和するだけでは、すでに表面に存在する異物はなくなりません。 必要に応じて イオナイザ+ウェブクリーナー などを組み合わせます。
📦 トレー|異物が部品へ転写する
部品搬送用トレーの表面には、静電気によって 工場ダスト・紙粉・体毛・異物・パーティクル などが付着することがあります。
トレーに付着した異物は、部品を積載した際に部品へ転写され、 後工程での不良や歩留まり低下につながる可能性があります。
🖨 印刷|フィルム・紙への異物付着
印刷工程では、被印刷物となるフィルムや紙に ゴミ・ホコリ・微細な異物 が静電気によって付着することがあります。
異物の上から印刷すると、 印刷抜け・外観不良・品質不良などにつながる可能性があります。
🖼 スクリーン印刷|印刷前の除電・異物対策
スクリーン印刷では、樹脂フィルムやシートなどの基材が帯電すると、 異物付着だけでなく、搬送・位置決め・印刷品質にも影響することがあります。
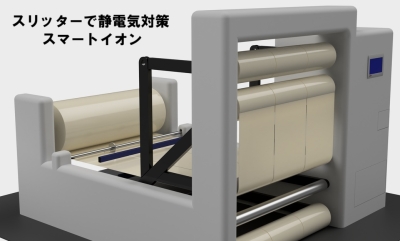
✂ スリッター|静電気+切粉・切カス
スリッターでは、フィルム・紙・箔を丸刃で切断する際に静電気が発生します。 さらに、切断部分から 切粉・切カス も発生するため、静電気によってウェブへ付着しやすくなります。
🔋 電池・電極|金属異物の付着
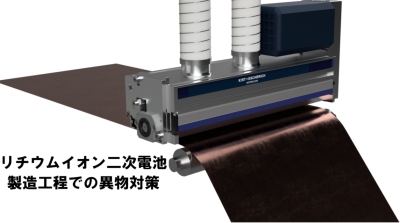
リチウムイオン二次電池の電極材製造工程では、 金属系異物の付着 が問題になることがあります。
正極はアルミ箔、負極は銅箔を基材として使用し、その表面へ活物質を塗工して製造されます。 ロールtoロール工程では、設備や工程から発生した アルミ系・SUS系・鉄系などの金属異物 が浮遊し、電極表面へ付着することがあります。
基材も異物も金属であっても、静電誘導などによって表面に電荷が偏ることで、 静電気の力による異物付着 が起こる場合があります。
⭕ Oリング|小さな異物がシール不良の原因に
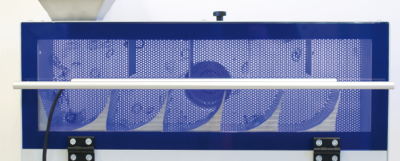
組立・アッセンブリ工程では、大量のOリングを連続して製品へ組み込むことがあります。
Oリング同士が振動コンベヤなどで擦れ合うと静電気を帯び、 周囲に浮遊する ホコリ・ゴミ・切削屑・金属粉 などを引き寄せることがあります。
Oリングに異物が付着したまま配管接続部などへ組み込まれると、 微小な隙間がリーク源となり、 シール不良 につながる可能性があります。
📦 ストレッチフィルム|包装時にゴミまで巻き込む
パレットに積んだダンボールや貨物をストレッチフィルムで包装する際、 フィルムが帯電すると、周囲に浮遊するゴミやホコリを引き寄せることがあります。
そのまま包装すると、 製品だけでなくゴミ・ホコリまでフィルム内へ巻き込んでしまう 場合があります。
🧻 カレンダーロール|紙粉・繊維クズによるロール汚染
製紙工程のカレンダー加工では、紙を複数の金属ロールや弾性ロールの間に通してプレスします。
ロールが静電気を帯びると、 生産環境に浮遊している ゴミ・ホコリ・繊維クズ・紙粉 などを吸着し、ロール表面を汚染する原因になります。
💡 光ファイバー|付着異物が擦り傷の原因に
光ファイバー製造工程では、ファイバーをスプーラーで巻き取ります。
ファイバーが静電気を帯びると、クリーン環境であっても、 室内に浮遊する 微細なゴミ・ホコリ・繊維クズ などを表面へ引き寄せることがあります。
異物が付着した状態で巻き取られると、 ファイバーと異物が擦れ合い、 表面の傷 につながる可能性があります。
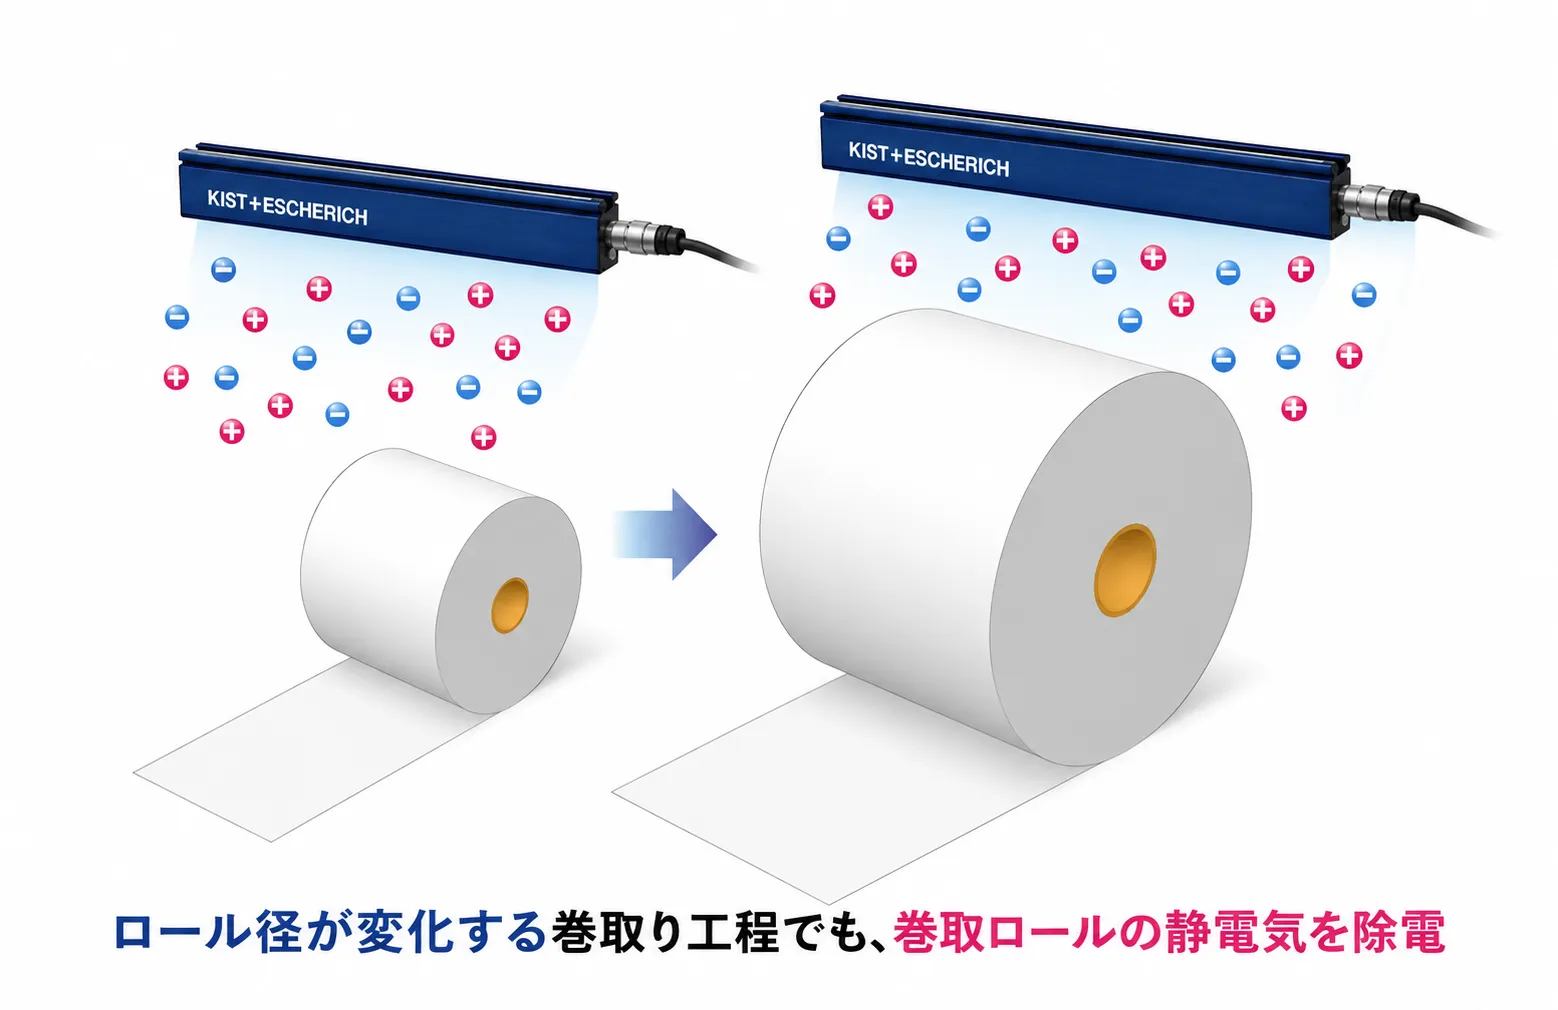
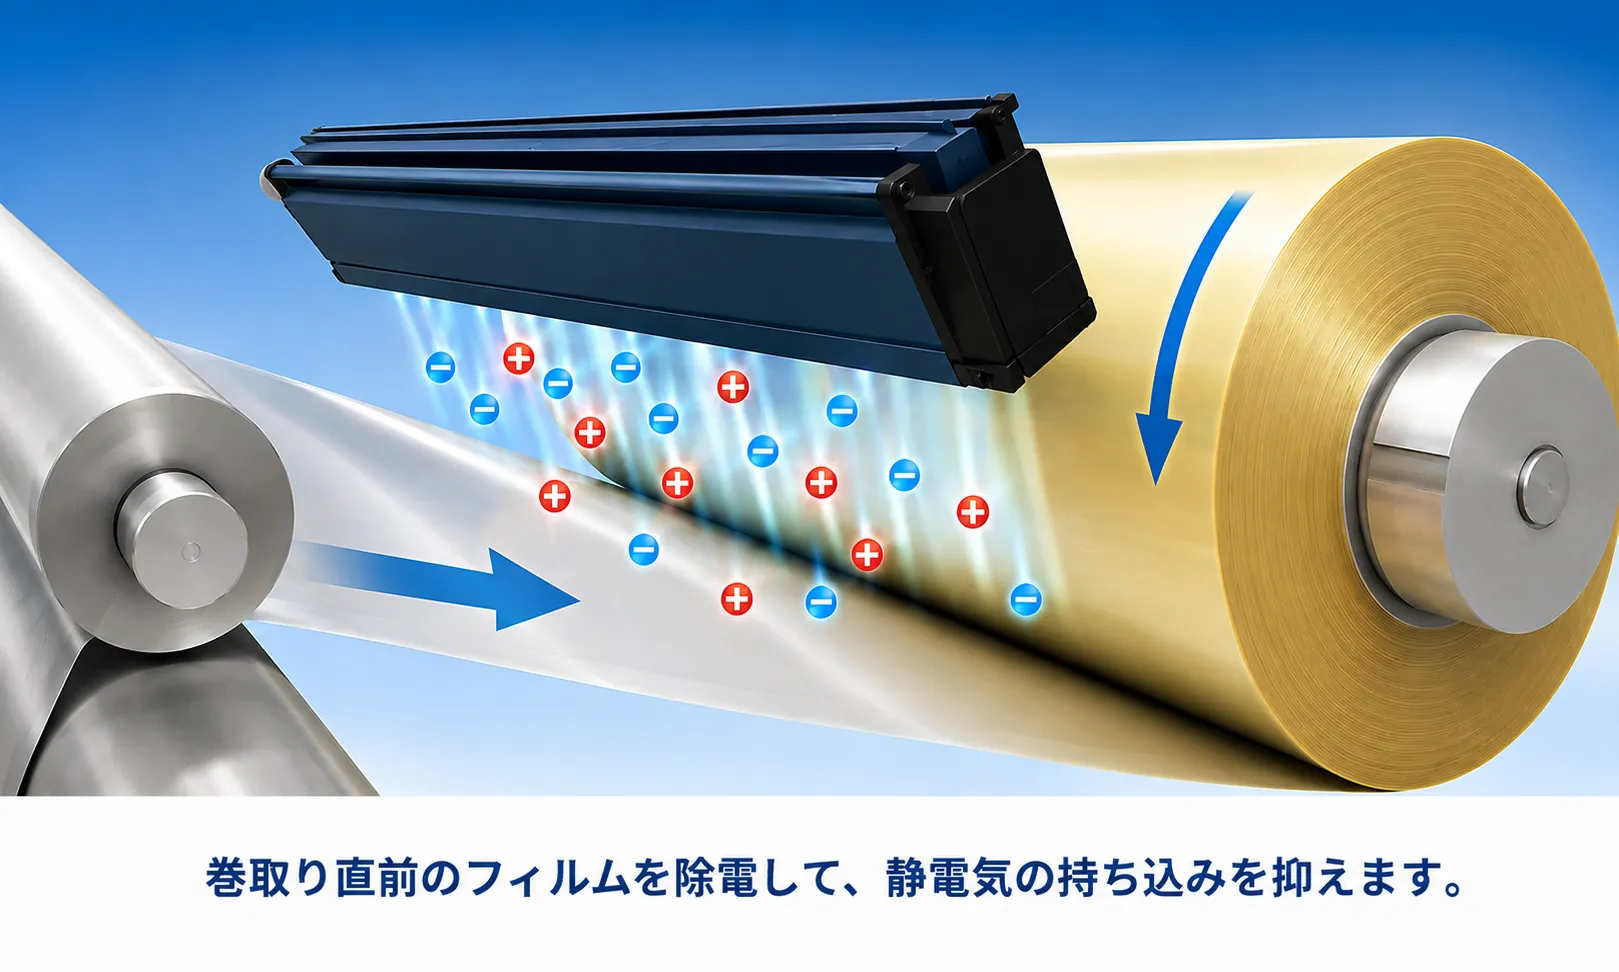
🎞 フィルム巻取り|ロール内部へ静電気を蓄積
ロールtoロール工程では、加工したフィルム・紙を最終的にロール状へ巻き取ります。
帯電したフィルムをそのまま巻き取ると、 ロール内部へ静電気を蓄積 していきます。
この静電気は、作業者への放電だけでなく、 ゴミ・ホコリを吸着したり、次工程で巻き出した際の静電気トラブルにつながる可能性があります。
🎬 フィルム巻き出し|剥離帯電で強く帯電
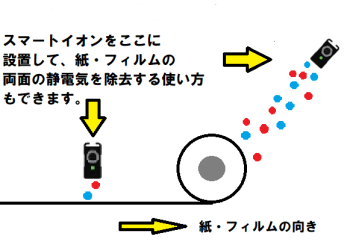
巻き出し工程では、ロールからフィルムや紙を剥がしながら連続搬送します。
この剥離によって 剥離帯電 が発生し、フィルムが強く帯電することがあります。
帯電したフィルムは周囲のゴミ・ホコリを吸着し、 そのまま 次工程へ異物を持ち込む 原因にもなります。
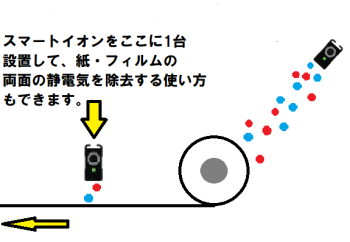
静電気を中和すると、ゴミ・ホコリ・微粒子を引き寄せる力を弱めることができます。 しかし、すでに製品表面へ付着している異物は、 除電するだけでは取り除けない場合があります。
その場合は、静電気除去に加えて、 エアーブロー・吸引・ブラシ・ウェブクリーナーなどの除塵技術 を組み合わせて対策します。
🧲 静電気で「くっつく・離れない」問題
静電気を帯びた製品は、 他の製品や設備・治具へ引き寄せられたり、貼り付いたり することがあります。
製造現場では、この静電気による吸着が 二枚取り、供給不良、詰まり、搬送不良、ライン停止、歩留まり低下 などにつながることがあります。
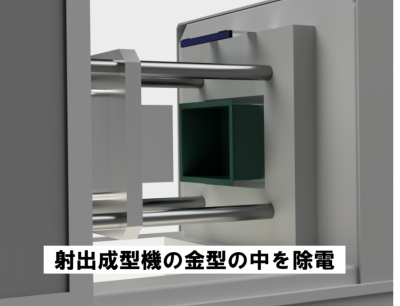
🧩 射出成形|成形品が金型から離れない
射出成形機では、金型を開いてプラスチック部品を取り出す際に、 部品が静電気で 突き出しピンや金型へ貼り付く ことがあります。
うまく取り出せないと、成形不良だけでなく、 設備の警報停止やメンテナンスによる ダウンタイム増加 につながる可能性があります。
📄 二枚取り|重ねたシートが1枚ずつ離れない
重ねたシートを1枚ずつ供給する工程では、 静電気によってシート同士が貼り付いたり、 保持治具・チャックへくっついて離れなくなることがあります。
二枚取りや供給ミスが起きると、 ライン停止や後工程のトラブル につながります。
🌀 樹脂ホース・パイプ|粉・ペレットが付着して流れにくい
粉体やペレットを樹脂ホース・パイプで空送すると、 材料と配管内壁との接触・摩擦によって静電気が発生します。
帯電した材料が配管内壁へ付着すると、 搬送量の低下・詰まり・安定供給の妨げ につながることがあります。
🟩 グリーンシート|PETフィルムから剥がれにくい
LTCCなどに使用されるグリーンシートでは、 PETフィルム上に形成したシートを剥離する工程があります。
シートとPETフィルムを剥がす際に静電気が発生すると、 両者が静電気の力で引き合い、 剥離性の悪化や歩留まり低下 につながることがあります。
薄いシートを動かしたくない工程では、 エアーブローを使用しないパルスDCイオナイザが選択肢になります。
⚙ パーツフィーダー|部品がくっつき、詰まり・チョコ停が発生
パーツフィーダーでは、振動するボウルやトラフの上で小型部品同士が擦れ合いながら搬送されます。
その摩擦によって部品が帯電すると、 部品同士がくっつく・塊になる・トラフへ貼り付く などの問題が起こり、 詰まりやチョコ停、供給能力の低下につながることがあります。
▶ パーツフィーダーの静電気除去|詰まり・チョコ停対策を徹底検証!
🖼 スクリーン印刷|フィルム・シートがずれる、くっつく
スクリーン印刷では、フィルム・紙・樹脂シートを印刷位置へ搬送する際、 帯電した基材が ずれる・設備へ貼り付く・安定して位置決めできない などの問題が起こることがあります。
さらに、エアーブロー式イオナイザでは、 気流によって薄い基材が動いたり、条件によっては印刷工程へ影響する場合があります。
📰 オフセット印刷・輪転機|紙がずれる・くっつく
紙やフィルムを高速で搬送する印刷機では、 基材が静電気を帯びることで 紙同士がくっつく・搬送位置がずれる・安定して供給できない などの問題が起こることがあります。
こうした搬送不良は、 ライン停止・印刷不良・歩留まり低下につながる可能性があります。
🚚 コンベヤ|樹脂部品がベルトから落ちない
射出成形した小型樹脂部品をコンベヤで搬送し、 終端から収集箱へ落下させる工程があります。
部品が帯電するとコンベヤへ静電吸着し、 終端まで来てもベルトから離れず、収集箱へ入らない ことがあります。
小型部品の付着による取りこぼし・滞留が繰り返されると、 作業者による回収や設備停止が必要になり、自動化工程の効率を落とします。
✂ スリッター|切粉・切カスがウェブへくっつく
スリット加工では、ガイドロールとの接触・剥離や切断によって静電気が発生します。 同時に、カッター部から切粉・切カスが発生します。
ウェブが帯電していると、 切粉・切カスが表面・裏面・端面へ静電気で付着 し、後工程や納品先で異物問題を引き起こすことがあります。
🥣 充填・製袋|粉・ペレットが容器の入口にくっつく
充填・製袋工程では、粉体やペレット状の製品を袋や容器へ充填します。
材料や容器が帯電すると、 粉体が容器の入口や内壁へ付着して、底までスムーズに落下しない ことがあります。
📦 縦型包装機|フィルムの貼り付き・しわ・シール不良
縦型包装機では、包装フィルムをガイドロールで搬送しながら袋状に成形し、 内容物を充填してシールします。
搬送中に静電気が発生すると、 フィルムがくっつく・しわになる・袋の口へ粉体が付着する などの問題が発生することがあります。
シール部分へ粉体が付着すると、 シール不良 につながる可能性があります。
✨ クリーンルーム|微粒子・パーティクルがワークへ吸着
クリーンルームやクリーンブースでも、空気中から微粒子が完全になくなるわけではありません。
ワークが静電気を帯びると、 周囲に浮遊している 微細なパーティクル・ホコリ・微粒子を静電気で引き寄せる ことがあります。
エアーブローによって気流を発生させると、周囲の微粒子を飛散させたり、 クリーンルーム内の設計気流へ影響する場合があります。
そのため、クリーン環境では エアーブローを使用しない除電方式 も重要な選択肢になります。
二枚取り、部品の貼り付き、粉体の付着、フィルムのしわ、搬送不良などは、 一つひとつは小さな現象でも、 チョコ停・ライン停止・不良率上昇・作業者による手直し につながります。 静電気が原因であれば、発生箇所を確認して適切に除電することで改善できる場合があります。
⚡ 静電気放電・スパークの問題
静電気トラブルは、「付着する」「くっつく」だけではありません。 蓄積した電荷が一気に移動すると、 静電気放電 が発生します。
製造現場では、作業者が感じる「バチッ」という静電気ショックだけでなく、 電子部品へのESD、さらに可燃性物質を扱う環境では 着火源となり得るスパーク にも注意が必要です。
🎞 フィルム巻取り・巻き出し|ロールに静電気が蓄積
フィルム巻取り工程では、帯電したフィルムを連続して巻き取ることで、 ロール全体に静電気が蓄積していきます。
材料や環境条件によっては非常に高い電位になることがあり、 巻取りロールの着脱時などに作業者が 「バチッ!」という静電気放電 を感じることがあります。
静電気ショックそのものだけでなく、 突然の放電に驚いて身体を設備へぶつけるなど、 二次的な事故につながる可能性にも注意が必要です。
🧽 スライサー|ウレタン・発泡体加工時の静電気放電
カーシートやマットレスなどに使用するウレタンフォーム・発泡体は、 専用のスライサーで所定の厚さへ切断することがあります。
切断時に刃物・砥石と発泡体が接触することで静電気が発生し、 切断後の製品を作業者が手で積み重ねる際に、 静電気放電を感じる ことがあります。
💻 静電気破壊|半導体・電子部品のESD対策
半導体・IC・電子部品などでは、 人が感じない程度の静電気放電でも、 デバイス内部の回路へダメージを与える場合があります。
このようなESD対策では、 単に「バチッとしない」ことだけではなく、 残留電位やイオンバランスを管理すること も重要になります。
可燃性の粉塵や揮発性溶剤などを扱う工程では、 静電気放電が着火源となる可能性があります。
このような環境では、一般的な静電気対策だけで判断せず、 設備仕様・設置区域・安全規格などを確認した上で対策を検討する必要があります。
🎯 静電気は「除去する」だけではない|生産に利用する技術
ここまで静電気によるトラブルを紹介してきましたが、 製造現場では静電気を 意図的に発生させ、その吸着力を利用する技術 も使われています。
静電気は、制御できれば 位置決め・貼り付け・材料分別・塗装・粉体付着 など、生産工程を効率化する力になります。
♻ 材料分別|静電気で異種材料を分ける
リサイクル工程などでは、 異なる材料を選別するために静電気を利用する方法があります。
材料へ意図的に電荷を与え、 材質ごとの電気的な特性の違いを利用して 異種材料を分別 します。
🎞 フィルム・紙の蛇行防止|静電気でウェブをロールへ密着
ロールtoロール工程では、 走行するフィルムや紙の位置を安定させるために、 ウェブ端部を意図的に帯電させる方法があります。
静電気の吸着力でウェブを金属ロールへ密着させることで、 横方向へのずれ・蛇行を抑制 し、安定した巻取りにつなげます。
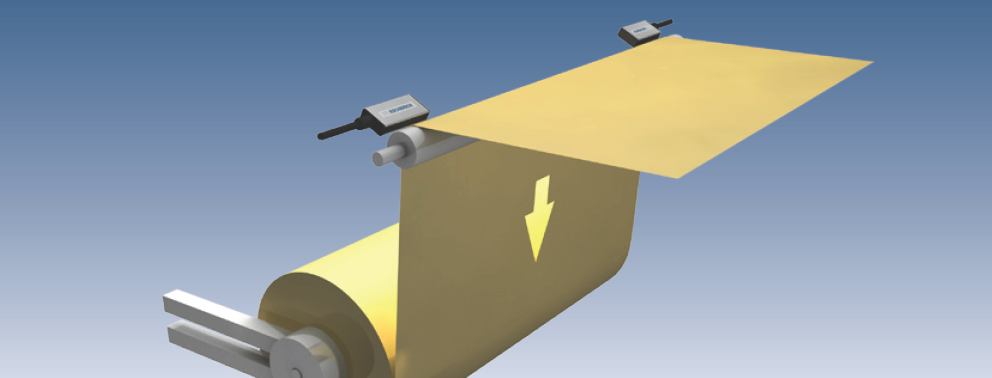
🔄 ターレット巻取り|新しい巻芯へフィルムを自動で貼り付ける
ターレット巻取り機では、 新しい金属製の巻芯へフィルムや紙を巻き始める際に、 静電気の吸着力を利用する方法があります。
帯電装置によってフィルムを巻芯へ吸着させることで、 巻き始めの貼り付け作業を自動化 することができます。
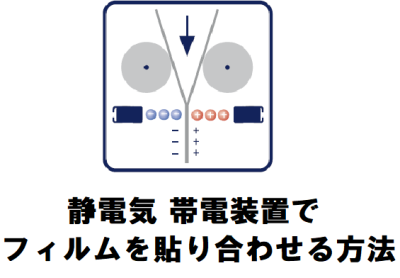
🪟 貼り合わせ|静電気でフィルムをガラスへ仮固定
ガラス基板などへ保護フィルムを貼り合わせる工程では、 静電気の吸着力を利用して、 フィルムをガラス表面へ密着させる方法があります。
接着剤や機械的な押さえだけに頼らず、 静電気を利用して位置を保持・定着 させる用途です。
🎨 粉体静電塗装|電気の引力で塗料を付着
粉体静電塗装では、 粉体塗料へ電荷を与えて噴霧し、 接地された被塗装物との電気的な引力を利用して塗料を付着させます。
つまりこの工程では、 通常はトラブルの原因となる静電気の力を、 塗着効率を高めるために積極的に利用 しています。
〰 タルク塗布|電線全周へ粉体を均一に付着
電線製造では、 絶縁被覆を後工程で剥がしやすくするため、 電線表面へタルクを塗布することがあります。
タルク塗布装置へ入る前に電線を帯電させることで、 粉体状のタルクを静電気の力で引き寄せ、 電線全周へ付着させやすくする ことができます。
製造現場では、不要な静電気は除去し、 必要な工程では静電気を意図的に発生させて利用します。 重要なのは、 静電気を無くすことではなく、工程に合わせて適切に制御すること です。
🧹 静電気と異物・コンタミ|除電した後、異物をどう取り除く?
ここまで見てきたように、静電気はゴミ・ホコリ・パーティクルを製品表面へ引き寄せる大きな要因のひとつです。
しかし、 静電気を除去することと、付着した異物を取り除くことは別の問題 です。 次の章では、製造現場の異物・コンタミと、除電・除塵技術について整理します。
🧹 製造現場の異物・コンタミはどこから来る?
製品に付着する異物は、外部から入ってくるホコリだけではありません。 製造工程そのものからも、さまざまな異物・コンタミが発生します。
特にフィルム・樹脂・紙・シートなどの絶縁物は静電気を帯びやすく、 発生した異物を 静電気の力で再び製品表面へ引き寄せる ことがあります。
問題を厄介にするのが 静電気 です。
製品が帯電すると、周囲のゴミ・ホコリ・微粒子を引き寄せます。 さらに一度付着した異物が、静電気の吸着力によって エアーブローだけでは簡単に取れない 状態になることもあります。
🔬 見えない異物も品質不良の原因になります
製造現場で問題になる異物は、目で確認できるゴミだけではありません。 製品や工程によっては、 数十µm、数µmレベルの微粒子・パーティクル も品質へ影響します。
必要な清浄度は、対象製品、後工程、要求品質によって異なります。 そのため異物対策では、 「どんな異物が、どの程度付着しているのか」 を確認することが重要です。
🌬 「除電」と「除塵」は同じではありません
ここは、異物対策を考える上でとても重要です。
静電気で異物が強く吸着している場合は、 「除電して付着力を弱める」+「異物を取り除く」 という2段階の考え方が効果的です。
🎯 異物の「付着状態」でクリーニング方法を選ぶ
すべての異物を、同じクリーナーで除去できるわけではありません。 異物の大きさだけでなく、 どの程度強く付着しているか によって適した除塵方法が変わります。
ホコリ・繊維・軽いパーティクルなど、 主に静電気によって付着している異物。
→ 除電+エアーブロー+吸引 などの非接触クリーニングが有効です。
静電気だけでなく、表面状態や微細な凹凸などによって、 通常のエアーブローでは取りにくい異物。
→ 回転ブラシ・超音波を利用したドライクリーニング などを検討します。
微細な凹凸、穴、溝、複雑な3D形状などでは、 通常のエアーやブラシが届きにくい場合があります。
→ 対象形状・材質・異物に合わせたクリーニング技術 を選定します。
🛠 異物の種類・ワーク形状に合わせた除塵技術
ケー・ブラッシュ商会では、 静電気対策だけでなく、 フィルム・シート・小型部品・3D形状など、ワークに合わせた除塵技術 を取り扱っています。
フィルム・シートなどに付着した、 エアーブローだけでは取りにくい異物に。 回転ブラシ・除電・エアー・吸引を組み合わせて除去します。
凹凸・穴・溝などを持つ3次元形状のワークに。 通常のエアーブローでは狙いにくい箇所を含め、 非接触でクリーニングします。
異物の種類、ワーク材質、形状、搬送速度、設置スペースなどによって、 適した除塵方法は変わります。 除電器だけでよいのか、クリーナーまで必要なのか も含めて検討できます。
✓ 技術的な質問
✓ 実ワークでの除塵テスト・デモ相談
✓ 装置選定・見積依頼
📊 静電気対策はどれを選ぶ?代表的な方法を比較
ここまで多くの静電気トラブルと対策を紹介してきました。 最後に、 代表的な静電気対策の違い を比較して整理します。
除電距離、エアーの有無、イオンバランス、初期コスト、ランニングコストなど、 実際の設備選定で気になるポイントを一覧で確認できます。
📊 静電気対策・除電方式 比較表
静電気対策にはさまざまな方法があります。 ここでは製造現場で使用される代表的な方式を、 除電距離・エアー・イオンバランス・コスト・得意な用途 から比較します。
スマートフォンでは横方向へスクロールしてご覧ください。
| 比較項目 | AC | パルスAC | 高周波AC | パルスDC | 除電ブラシ 除電ひも |
|---|---|---|---|---|---|
| 除電距離 | エアーなし △ 近距離 エアーあり ○~◎ 遠距離 |
エアーなし △ 近距離 エアーあり ○~◎ 遠距離 |
△ エアー必須 |
◎ 中~長距離 | △ 近距離 |
| エアーブロー | 用途により使用 | 用途により使用 | 必要 | 不要 | 不要 |
| イオンバランス | ○ | ○ | ◎ | △~○ | ― |
| 初期コスト | ○ | ○ | △~○ | ○ パルスACと同程度 |
◎ 低い |
| ランニング コスト |
△ エアー使用時は高い |
△ エアー使用時は高い |
△ エアー消費あり |
◎ 低い わずかな電気代 +放電針清掃 |
◎◎ ほぼゼロ |
| 得意な用途 | 近距離除電 一般製造工程 除電ブロー |
一般製造工程 除電ブロー 幅広い静電気対策 |
半導体 電子部品 ESD対策 |
ガラスクロス フィルム 枚葉シート 樹脂 クリーンルーム |
簡易除電 低コスト対策 近距離用途 |
👀 比較表の読み方|「一番優れた方式」があるわけではありません
除電方式には、それぞれ得意・不得意があります。 重要なのは、 ワーク、距離、速度、周囲環境、要求する残留電位 に合わせて方式を選ぶことです。
エアーなしでは近距離除電が中心ですが、 圧縮エアーで生成したイオンを運ぶことで、 離れた位置まで除電できます。 除電と同時にエアーブローしたい工程にも適しています。
半導体・電子部品など、 残留電位をできるだけ小さく管理したいESD用途に向いています。 一方で、イオンを対象物まで運ぶための エアーが必要 です。
パルスDCは、プラス・マイナスイオンを交互に大量生成し、 エアーブローを使わずに中~長距離の除電を行う方式です。
特に、 ガラスクロス、フィルム、枚葉シート、樹脂、クリーン環境 など、 「風を当てたくない」「圧縮エアーを使いたくない」工程 に適しています。
電源や圧縮エアーを必要とせず、 ランニングコストはほぼゼロ。 強い帯電や高精度な残留電位管理には向きませんが、 「まず簡単に静電気を減らしたい」 用途では有力な選択肢です。
イオナイザのコストを比較するときは、 装置価格だけではなく、 圧縮エアーを継続して使用するランニングコスト も考える必要があります。
パルスDC方式では通常、除電のための圧縮エアーを必要としないため、 ランニングコストは主に わずかな電気代と放電針清掃に使用する洗浄液 です。
AC・パルスAC・高周波AC・パルスDCなど、 除電器の方式と選び方については専用ページで詳しく解説しています。
ガラスクロス、フィルム、枚葉シート、樹脂、クリーン環境など、 エアーブローを使いたくない工程 にはパルスDC方式のスマートイオンがあります。
❓ 静電気対策でよくある質問
最後に、製造現場の静電気対策についてよくいただく質問をまとめました。
製造現場では、静電気によって 異物付着、くっつき、搬送不良、印刷不良、ESD、スパーク など、さまざまな問題が発生します。
そのため、 「どこで帯電しているか」「何が問題になっているか」「除電後に異物除去まで必要か」 を整理した上で対策を検討することが重要です。
「どのイオナイザを選べばよいかわからない」
「除電しているのに異物が取れない」
「実際のワークで効果を確認したい」
そんな段階からご相談ください。
工程・ワーク・静電気・異物の状態を確認し、 除電器・イオナイザ・クリーナーなどから適した方法を検討します。
💬 静電気・異物について技術相談したい
🧪 デモ機・実ワークテストについて相談したい
📄 装置選定・見積を依頼したい